高真空手动挡板阀在真空封管设备中的卡箍安装与泵组连接技术
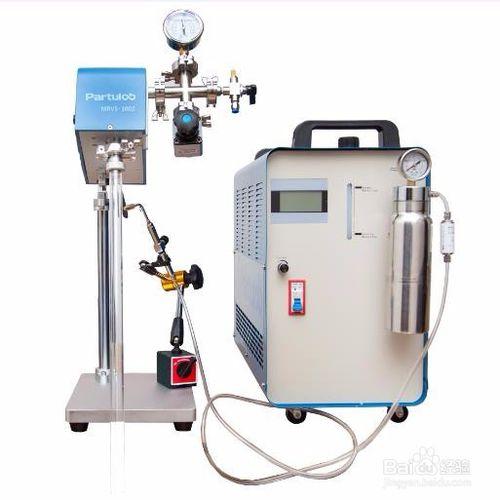
在真空封管设备的制造与装配过程中,高真空手动挡板阀作为控制真空通断的关键部件,其安装质量直接影响系统的极限真空度和密封可靠性。本文围绕采用卡箍方式将高真空手动挡板阀安装到真空封管设备上,并在另一端连接真空泵的工艺要点进行阐述,为泵及真空设备制造提供参考。
一、安装前准备与部件检查
安装前应确认高真空手动挡板阀的规格与真空封管设备的接口尺寸匹配,检查阀体密封面、阀板动作是否灵活,卡箍及密封圈(通常为氟橡胶或丁腈橡胶O型圈)是否完好无损。同时核对真空泵的进气口法兰与挡板阀另一端接口的兼容性,确保卡箍连接所需的法兰规格一致。所有部件应经过清洁处理,去除油污和颗粒物,避免影响真空密封。
二、卡箍安装高真空手动挡板阀
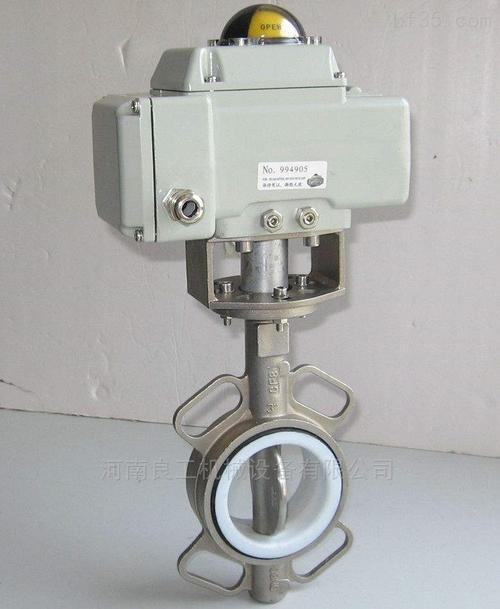
将高真空手动挡板阀的一端与真空封管设备的接口法兰对齐,在两法兰之间放入洁净的密封圈,确保密封圈居中且无扭曲。使用卡箍将两法兰夹紧,卡箍应均匀受力,紧固螺栓时按对角顺序逐步拧紧,避免单侧过紧导致密封圈偏斜或法兰变形。安装完成后手动操作挡板阀,检查阀板开闭是否顺畅,确认无卡滞现象。卡箍连接方式便于拆装维护,但需保证卡箍锁紧力适中,既要满足高真空密封要求,又不能过度压缩密封圈造成永久变形。
三、挡板阀另一端与真空泵的连接
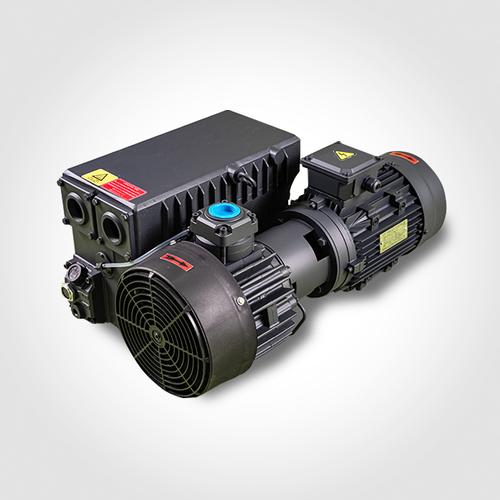
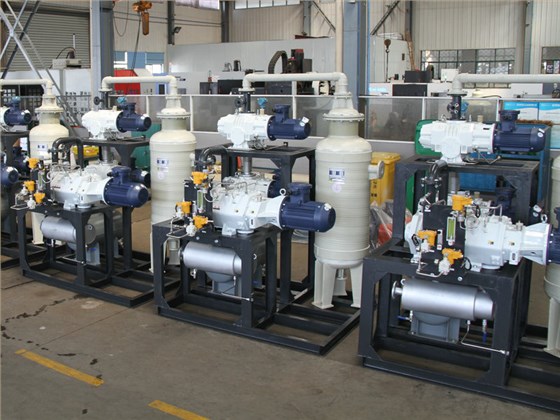
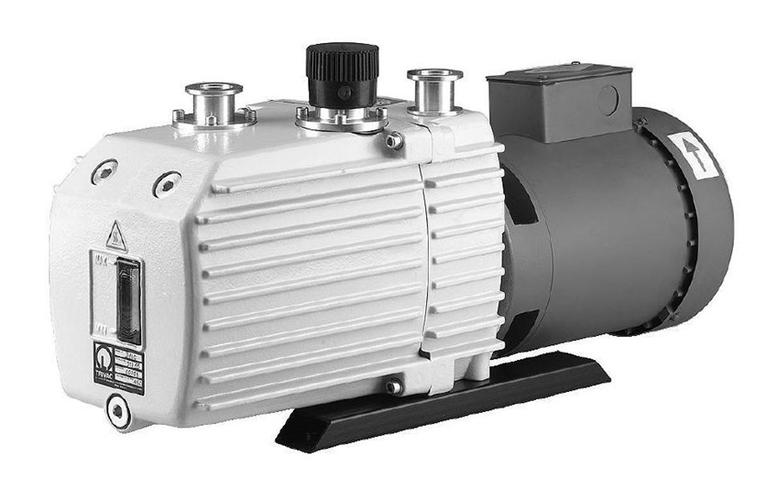
在高真空手动挡板阀的另一端,同样采用卡箍方式连接真空泵。将泵进气口法兰与挡板阀法兰对接,放入密封圈后用卡箍紧固。若泵体带有减振要求,可在泵与挡板阀之间增设波纹管或减振接头,但需注意附加部件不得影响卡箍连接的密封性。连接完成后,应检查整个管路是否同心,避免因强行对接产生应力,导致法兰密封面泄漏。
四、密封性检测与调试
安装完成后,须对卡箍连接处进行检漏。可采用氦质谱检漏仪或压力衰减法,重点检查挡板阀两端卡箍接口。启动真空泵,关闭挡板阀,观察系统真空度变化,确认阀体密封可靠;开启挡板阀,检查泵抽气效果及系统极限真空是否达到设计要求。若发现泄漏,应重新检查密封圈位置、卡箍紧固力及法兰表面状态,必要时更换密封圈。
五、制造工艺注意事项
在泵及真空设备制造中,卡箍连接虽简便,但对法兰加工精度和密封圈质量要求较高。法兰密封面应平整、无划痕,表面粗糙度满足高真空使用要求。卡箍材质应具备足够强度,防止抽真空过程中因压差作用产生松动。手动挡板阀的操作手柄应留出足够空间,便于在设备运行中安全操作。对于高真空应用,建议在卡箍连接处涂抹适量真空脂(视密封圈材质而定),以增强密封效果。
采用卡箍将高真空手动挡板阀安装到真空封管设备并连接真空泵,是一种高效、可维护性好的装配方式。通过严格控制法兰对接、密封圈安装和卡箍紧固工艺,并辅以完善的检漏调试,可确保真空封管设备达到预期的真空性能,为泵及真空设备制造提供可靠保障。